内容摘要
手机、平板、可穿戴设备这些 3C 产品,看着轻薄,内里的组装却是毫米级的细活。一块电路板上要贴上成百上千个微小元件,位置偏一点、力度重一点,良率就掉一截。过去靠熟练工逐一手动操作,速度和一致性都难保证。如今走进电子车间,贴片机、点胶机、机械臂在同一条线上协同,背后负责把节拍、位置和工艺参数串起来的,正是 PLC 控制系统。
精密组装,难在“又快又准还不能错”
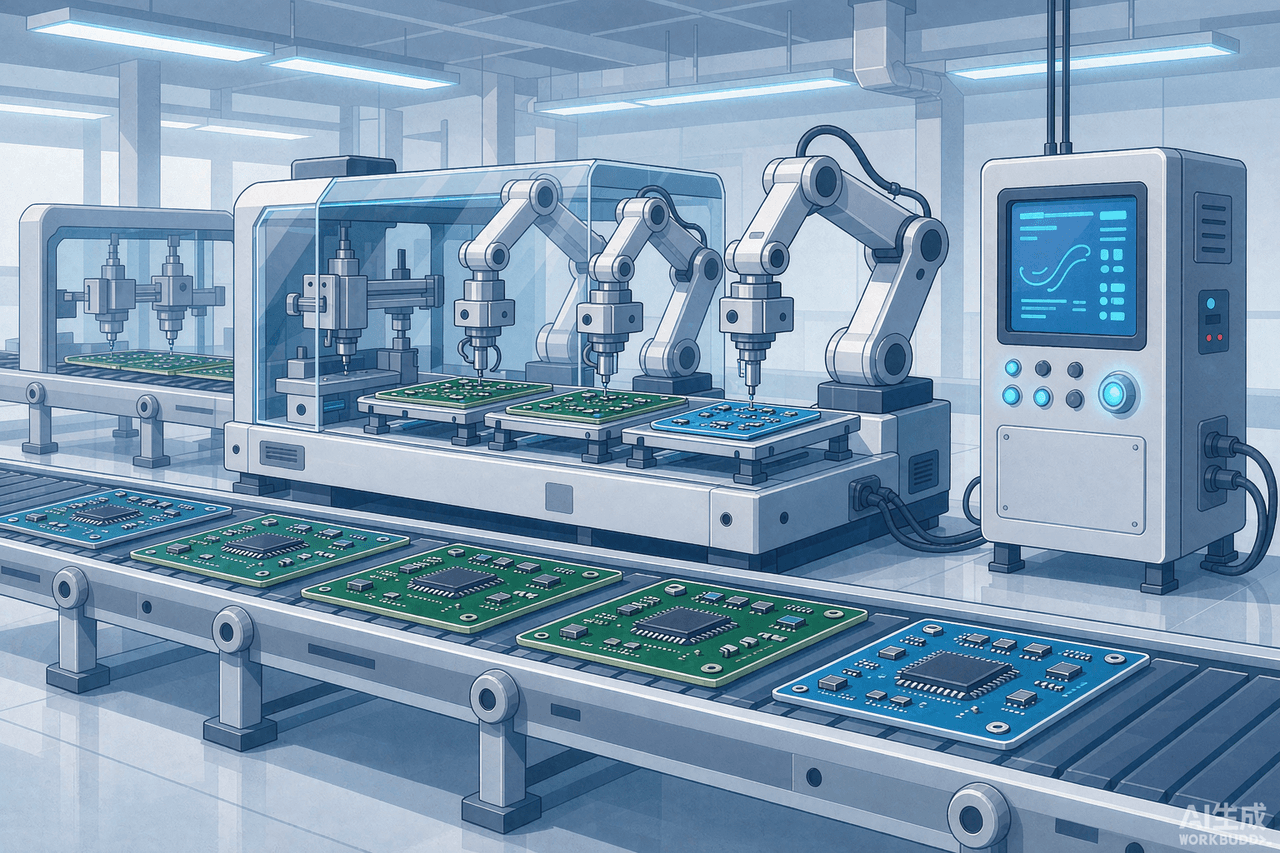
3C 电子组装的典型场景是 SMT 贴片:电路板在传送带上高速流转,贴片机要在极短时间内把元件精准放到位,随后经过点胶、压合、检测多道工序。这里的难点不只是动作本身,而是整条线的节奏配合。某一个工位慢了半拍,就会造成堆积;某一个参数偏了,整批板子都可能返工。产品迭代快、机型切换频繁,也让产线不能只按一种固定模式跑。要在这种高强度、高精度的环境里保持稳定,靠单点设备远远不够。
PLC 做的,是把分散的工位拧成一条线
PLC 在其中的角色,类似车间的“现场指挥”。它接收传感器与视觉系统的信号,协调贴片、点胶、传送各工位的动作顺序,控制温度、压力、位移等关键工艺参数,并在异常时及时停机报警。换款时,操作人员调用对应配方,相关参数即可切换,减少人工反复调试。多家制造业的观察显示,把关键工序交给可编程控制系统后,产线的一致性和可追溯性明显提升,人为疏忽带来的波动被压缩,良率也更稳。
视觉与数据加入,质量关口前移
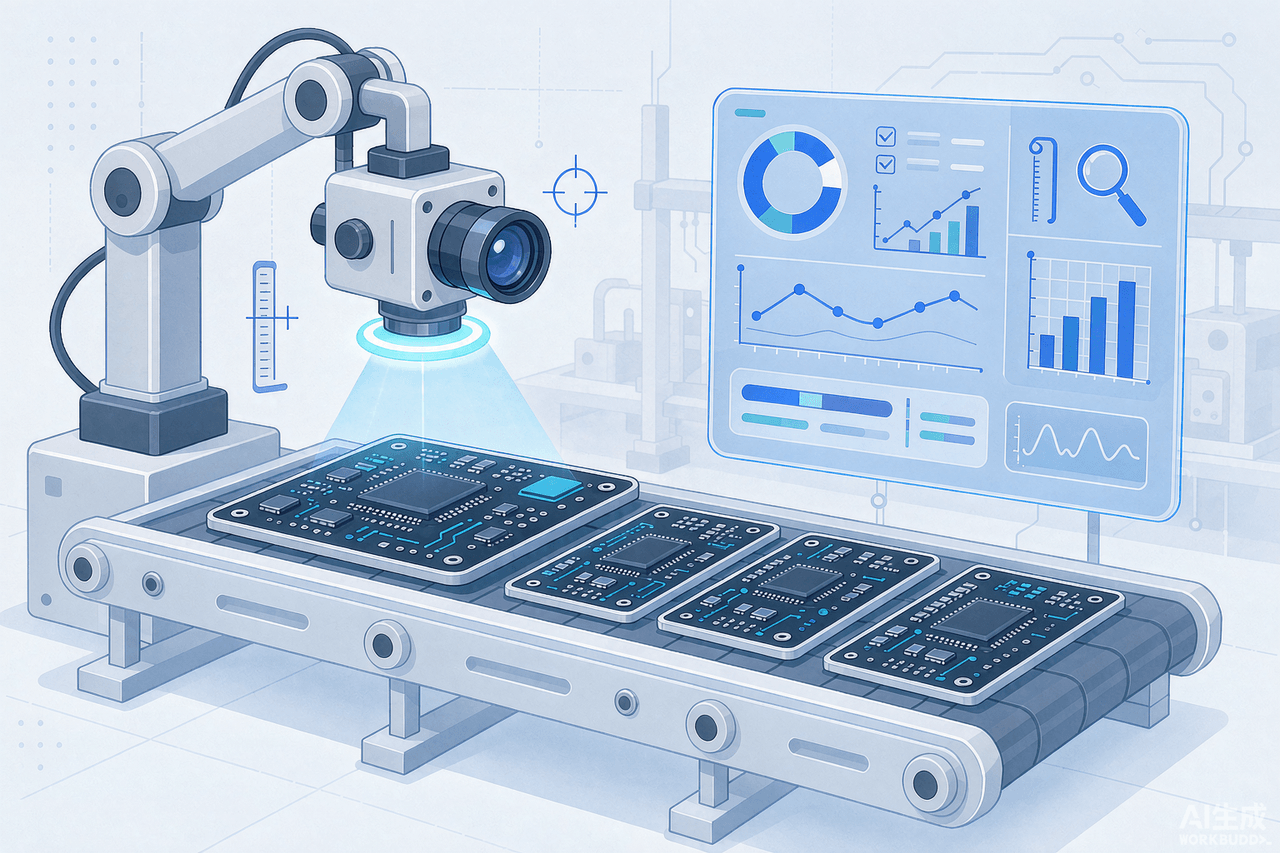
近两年一个明显变化,是机器视觉被大量引入质检环节。相机在传送带上快速拍摄板卡,系统比对焊点与元件位置,把缺陷件自动剔除,检测速度和稳定性都胜过长时间盯屏的人眼。这些视觉结果又能反向反馈给控制系统,帮助微调工艺参数,把问题拦在批量发生之前。对工程师来说,工作重心也从“盯着设备转”转向“看懂数据、优化参数”。
懂设备也懂工艺,是这条线缺的人才
电子产线越精密,对人才的要求越综合。只会接线、照图纸调试已经不够,还要能看懂工艺流程、理解视觉与传感信号,并借助数据判断问题出在哪一环。对想进入自动化方向的人来说,PLC 编程只是起点,把机械、电气、视觉和工艺常识串起来,才是真正的竞争力。行业里那些能独立把一条线从调试跑到稳定量产的人,往往正是这样一步步积累出来的。